
日产能过万袋,你该选单列、双列还是多列?一文讲清楚
日产能过万袋,你该选单列、双列还是多列?一文讲清楚
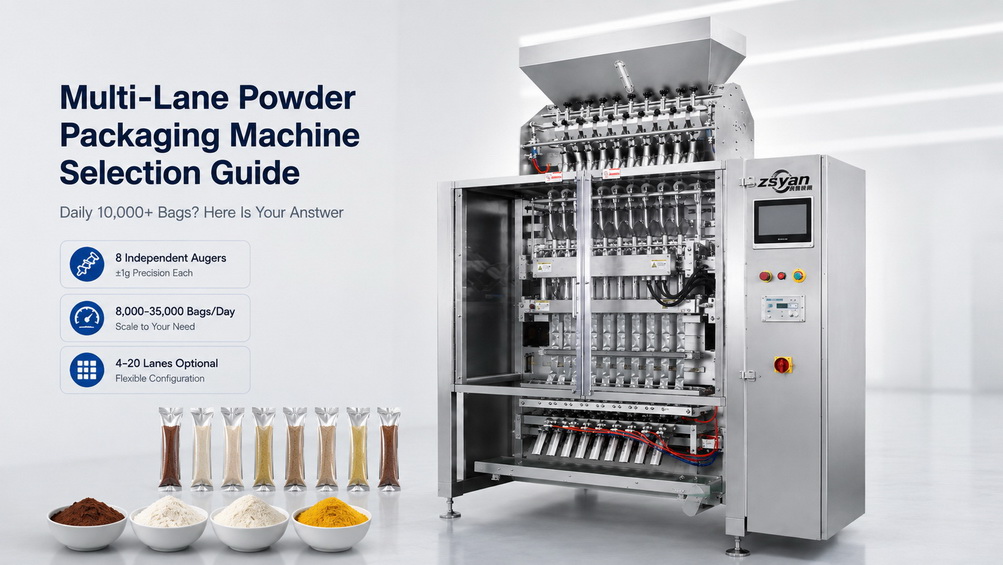
你是不是也遇到过这个问题?
工厂订单越来越多,现在的包装机跑满24小时也追不上出货速度。你开始考虑升级设备,但打开网站一看:
单列机:便宜,但产能不够
双列机:产能翻倍,但旺季还是紧
多列机:产能翻好几倍,但价格贵多少?值得吗?
选错了,轻则产能瓶颈继续困扰,重则投资打水漂。
今天,我们从三个维度帮你理清思路。
第一笔账:算产能,别凭感觉
很多工厂主升级设备时,只看「现在一天产多少袋」,这是最大的误区。
正确做法是:算未来6-12个月的产能需求。
| 你的现状 | 建议机型 | 理由 |
|---|---|---|
| 日产 < 5,000袋 | 单列 SY-L180 | 投入低,够用 |
| 日产 5,000-10,000袋 | 双列 SY-DL200 | 产能平衡,精度高 |
| 日产 10,000-20,000袋 | 多列 SY-ML800(8列) | 性价比最优 |
| 日产 > 20,000袋 | 多列 SY-ML1200(12列+) | 大产能首选 |
记住:选机器的产能应该是你当前需求的1.5倍。 留出增长空间,避免半年后又 upgrade。
第二笔账:算精度,别只看速度
有些客户一上来就问「速度有多快」,但忽略了精度。
粉末包装,精度就是利润。 每袋多给1克,一年就是几吨的损耗;每袋少给1克,客户投诉直接毁掉品牌。
| 机型 | 计量方式 | 精度 | 适用物料 |
|---|---|---|---|
| SY-L180 单列 | 螺杆计量 | ±1g | 咖啡粉、奶粉、蛋白粉 |
| SY-DL200 双列 | 双螺杆并行 | ±1g | 调味料、面粉、添加剂 |
| SY-ML800 多列 | 多螺杆独立计量 | ±1g | 高速大批量粉末 |
关键洞察:多列机的精度不是牺牲速度换来的,而是通过独立螺杆+伺服控制实现的。 每一列都是独立的计量系统,互不干扰。
第三笔账:算回本,别只算设备价
设备采购价只是第一道门槛。真正决定值不值的是总拥有成本(TCO)。
以日产15,000袋为例,对比不同配置:
| 配置方案 | 设备投资 | 人工成本/年 | 维护成本/年 | 年总成本 |
|---|---|---|---|---|
| 3台单列机 | $24,000 | $14,400 | $3,000 | $41,400 |
| 2台双列机 | $30,000 | $7,200 | $4,000 | $41,200 |
| 1台多列机 | $28,000 | $4,800 | $3,500 | $36,300 |
一台多列机的年运营成本最低,回本周期最短。 而且占地面积更小,厂房租金也更省。
选型三维度检查清单
在你联系供应商之前,先确认这三件事:
✅ 物料特性
粒度范围:极细(<50μm)/ 细粉(50-200μm)/ 中粗(>200μm)
流动性:自由流动 / 易结块 / 易扬尘
腐蚀性:食品级 / 轻度腐蚀 / 强腐蚀
✅ 产能需求
当前日产能:___袋
未来12个月预估:___袋
峰值时段需求:___袋(用于计算机器规格)
✅ 包装形式
袋型:背封 / 三边封 / 四边封
袋重范围:___g - ___g
膜材类型:铝箔复合 / PE复合 / 其他
常见误区
误区1:多列机一定比单列机贵一倍以上 → 实际:多列机单位产能成本更低。一台8列机≈4-5台单列机的产能,但价格只有后者的1.5-2倍。
误区2:多列机精度一定不如单列机 → 实际:独立螺杆计量+伺服控制,多列机每列精度与单列持平(±1g)。
误区3:换规格很麻烦 → 实际:7寸触屏+99组程序存储,换规格只需调参数,15-25分钟完成。
行动清单
如果你看完这篇文章还在犹豫,按这个顺序做:
整理你的物料清单:有哪些粉末产品?每种日需求量多少?
测算产能缺口:当前机器最大产能 vs 实际需求
联系供应商:提供物料样品,要求试机
索取TCO分析:让供应商给出3年总拥有成本对比
确认售后支持:远程指导、备件供应、保修条款
选对包装机,不是选最贵的,而是选最适合你产能需求的。 不确定该选哪款?点击这里获取免费产能评估。


