
日产能翻3倍——一家调味品厂的8列颗粒包装机升级实录
日产能翻3倍——一家调味品厂的8列颗粒包装机升级实录
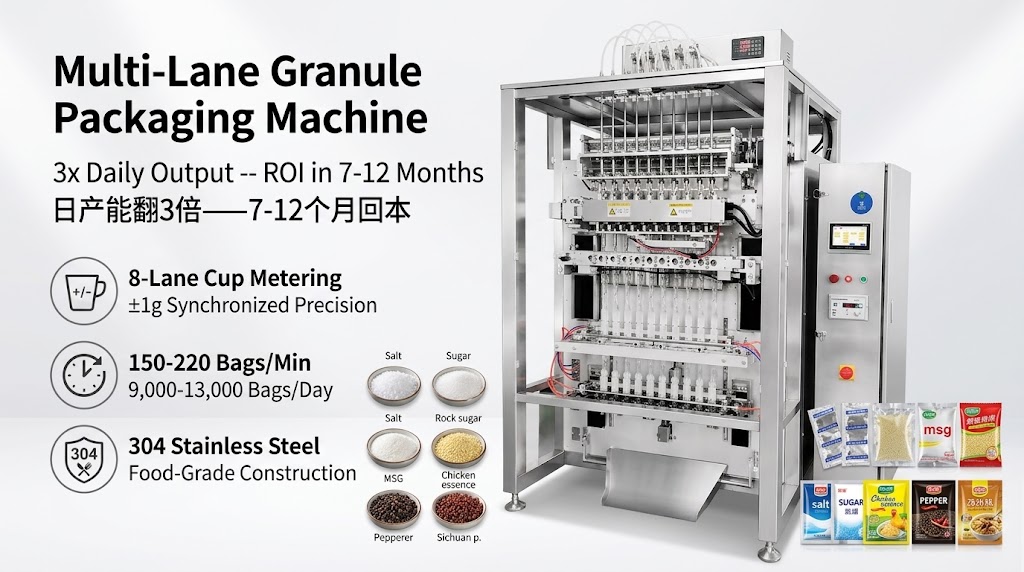
一、旺季的困境:4列机跑到极限也不够
广东佛山,一家主营调味品出口的食品厂,老板陈总面临一个典型困境。
他们的产品是食盐、白糖、鸡精、胡椒粒的小包装,主要出口东南亚和中东市场。每年春节前到中秋,是出货旺季,订单量是平时的2-3倍。
"以前旺季只能接一部分单,"陈总回忆,"因为产能不够。我们用的是4列颗粒包装机,日产能5,000袋,客户下单都是8,000袋起步,根本来不及。"
更头疼的是,4列机的操作人员需要3人轮班,人工成本居高不下。而且旺季时工人流动性大,招不到人的时候,机器只能停着等。
产能瓶颈,正在悄悄吃掉他们的利润和客户。
二、转折点:同行的一次工厂参观
去年秋天,陈总参加了一个食品加工展会,顺道参观了一家广东同行的包装车间。
"我当时就愣住了,"陈总说,"同样规模的厂,他们日产能是我们的3倍,但包装线只用了1个人。"
那台机器是多列颗粒包装机——八套独立的杯式计量系统并行工作,每列速度20-30袋/分钟,合计160-240袋/分钟。
"我之前一直以为要上多列机才能翻倍产能,"陈总说,"后来才知道,多列机才是大产能的最优方案。"
三、选型决策:为什么选8列而不是4列?
回到公司后,陈总仔细对比了几个方案:
| 方案 | 设备投资 | 日产能 | 操作人员 | 回本周期 |
|---|---|---|---|---|
| 继续4列机 | ¥0 | 5,000袋 | 3人 | — |
| 买2台4列机 | ¥180,000 | 10,000袋 | 4人 | ~10个月 |
| 买1台SY-ML800DL 8列机 | ¥165,000 | 18,000袋 | 1人 | ~7个月 |
| 买4列+6列组合 | ¥280,000 | 15,000袋 | 3人 | ~12个月 |
关键发现:不是列数越多越好,而是选对型号、配对产能。
陈总的日产需求是12,000-15,000袋。一台SY-ML800DL 8列机的速度是150-220袋/分钟,10小时产量刚好覆盖。不需要买2台4列机,也不需要上更复杂的组合——选对了型号,反而更省钱。
四、执行:从选型到投产的30天
陈总向ZSYAN寄去了样品:食盐、白糖、鸡精、胡椒粒。
三天后,技术团队发来测试结果:
杯式计量系统完全适配您的物料。建议配置:SY-ML800DL 八列型 x 1台 + 前置大容积振动料斗 + 自动码垛输送带。预计日产能从5,000袋提升至18,000袋,精度±1g,人工从3人减至1人。
设备8月初发出,10天内抵达佛山。ZSYAN技术团队远程指导安装调试,第二天完成试机。
第一天量产,陈总看着八列同时出袋的食盐小包,说了一句话:"早知道这效果,三年前就该买。"
五、结果:一个季度,三项改变
| 指标 | 升级前 | 升级后 | 变化 |
|---|---|---|---|
| 日产能 | 5,000袋 | 18,000袋 | +260% |
| 操作人员 | 3人 | 1人 | 节省2人 |
| 月均节省 | — | 约¥15,000 | — |
| 回本周期 | — | 7个月 | — |
最让陈总惊喜的是精度表现。 "以前4列机换产品时,精度容易波动。现在8列同步计量,±1g的精度从早到晚都一样稳定。"
六、给同行的建议
陈总分享了三点经验:
先算清楚日产需求,再选列数——不要盲目追求高列数,选对产能刚好够用的型号最划算。
坚持寄样测试——不同物料的流动性差异很大,只有实测才能确定最佳配置。
选择有全球服务能力的品牌——多列机结构复杂,远程诊断和配件供应能力至关重要。
"如果你日产能需求超过8,000袋,多列颗粒包装机不是可选项,而是必选项。"


