
一台双列机让老板停了招人的念头——一家酱料厂的自动化升级之路
一台双列机让老板停了招人的念头——一家酱料厂的自动化升级之路
一、旺季的困局:一条输送带上挤着6个人
广西北海,一家主营酱油、蚝油、辣椒油出口的食品厂,老板黄总站在包装车间里,看着工人排成一排在灌装机前忙碌。
"每年双十一到春节前,是我们最头疼的时候。"黄总说,"手工灌装的日产能上限是800袋,但客户的订单动不动就是3,000袋起。为了赶货,我们临时雇了6个工人,每人月成本4,000元,光人工一项就多出24,000元。"
更让黄总焦虑的是精度问题。手工灌装误差经常在±5%以上,有的袋子多装了,有的少装了,客户投诉率居高不下。
效率瓶颈和精度不稳定的双重夹击,正在悄悄吃掉他们的利润。
二、转折点:一次展会上的"不公平比较"
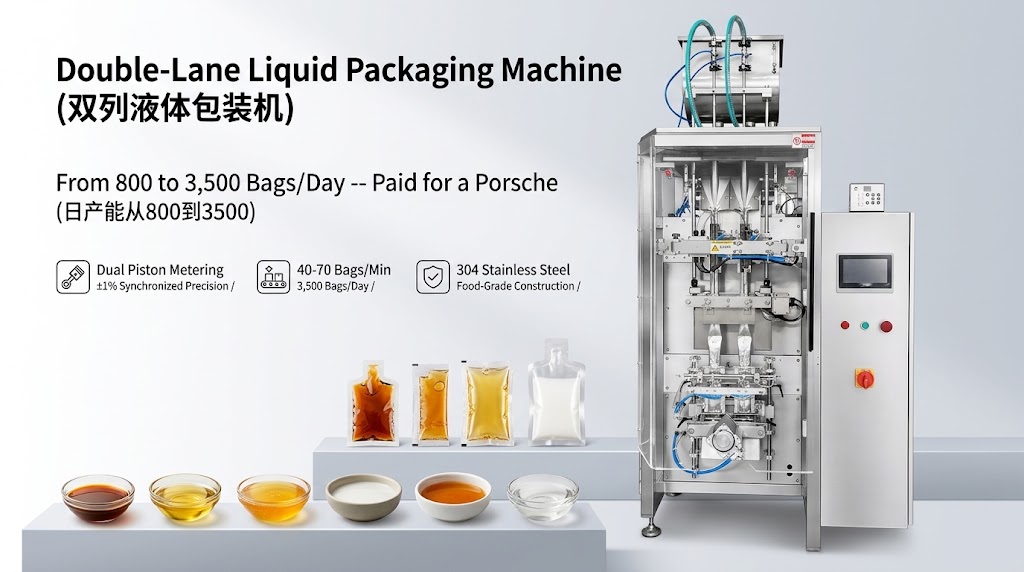
去年秋天,黄总参加了一场食品加工展会。在ZSYAN展台前,他看到了一台双列液体包装机——SY-LN400。
"当时我就问,两台单列机并排摆,和这一台双列机,有什么区别?"黄总说,"技术人员说了一句话让我愣住了:占地面积只多了1.5平方米,但产能直接翻倍,精度完全一致。"
SY-LN400配备了两套独立活塞计量系统,双列同步灌装,速度40-70袋/分钟,精度±1%,占地面积约3.5平方米——只比一台单列机多出约1.5平方米。
"我之前一直以为要买两台机器才能翻倍产能,"黄总说,"没想到一台双列机就能做到,而且价格还比两台单列机便宜。"
三、选型决策:双列 vs 两台单列 vs 多列
回到公司后,黄总做了一个详细的对比表:
| 方案 | 设备投资 | 日产能 | 操作人员 | 占地面积 | 回本周期 |
|---|---|---|---|---|---|
| 继续手工灌装 | ¥0 | 800袋 | 6人 | — | — |
| 买2台SY-L240单列机 | ¥140,000 | 6,000袋 | 2人 | ~4㎡ | ~12个月 |
| 买1台SY-LN400双列机 | ¥110,000 | 3,500袋 | 1人 | ~3.5㎡ | ~7个月 |
| 买多列液体包装机 | ¥200,000+ | 8,000袋 | 2人 | ~6㎡ | ~15个月 |
关键发现:双列机的性价比优势在于——用接近一台单列机的占地面积,获得了接近两台单列机的产能,同时只需要一个操作员。
黄总的日产需求是3,000-4,000袋。一台SY-LN400的速度是40-70袋/分钟,10小时产量完全覆盖。不需要买两台机器挤在一起,也不需要上更复杂的多列系统——选对了配置,反而更省钱。
四、执行:从寄样到投产的21天
黄总向ZSYAN寄去了样品:酱油、蚝油、辣椒油、料酒。
三天后,技术团队发来测试结果:
"活塞计量系统完全适配您的物料。建议配置:SY-LN400 双列型 x 1台 + 前置大容积料斗 + 自动码垛输送带。预计日产能从800袋提升至3,500袋,精度±1%,人工从6人减至1人。"
设备8月初发出,10天内抵达北海。ZSYAN技术团队远程指导安装调试,第二天完成试机。
第一天量产,黄总看着机器双列同时灌装、封口、打码,说了一句话:"早知道这效果,三年前就该买。"
五、结果:一个季度,四项改变
| 指标 | 升级前 | 升级后(SY-LN400双列) | 变化 |
|---|---|---|---|
| 日产能 | 800袋 | 3,500袋 | +337% |
| 操作人员 | 6人 | 1人 | 节省5人 |
| 月均节省 | — | 约¥22,000 | — |
| 回本周期 | — | 7个月 | — |
| 精度偏差 | ±3-5% | ±1% | 改善4倍 |
最让黄总惊喜的是双列同步精度。 "以前两台单列机并排运行时,两列精度互相干扰,误差经常超过±2%。现在SY-LN400的双列同步控制技术,从早到晚精度都稳定在±1%以内。"
六、黄总的建议
先算清楚日产需求,再选机型——双列不是万能药,选对产能刚好够用的型号最划算。
坚持寄样测试——不同液体的粘度差异很大,只有实测才能确定最佳配置。
关注双列同步控制技术——这是双列机的核心技术,直接影响精度稳定性。
"如果你日产能需求在2,400-4,200袋之间,双列液体包装机不是可选项,而是必选项。"


