
3台多列液体包装机并排跑了72小时,结果跟你想的不一样
3台多列液体包装机并排跑了72小时,结果跟你想的不一样
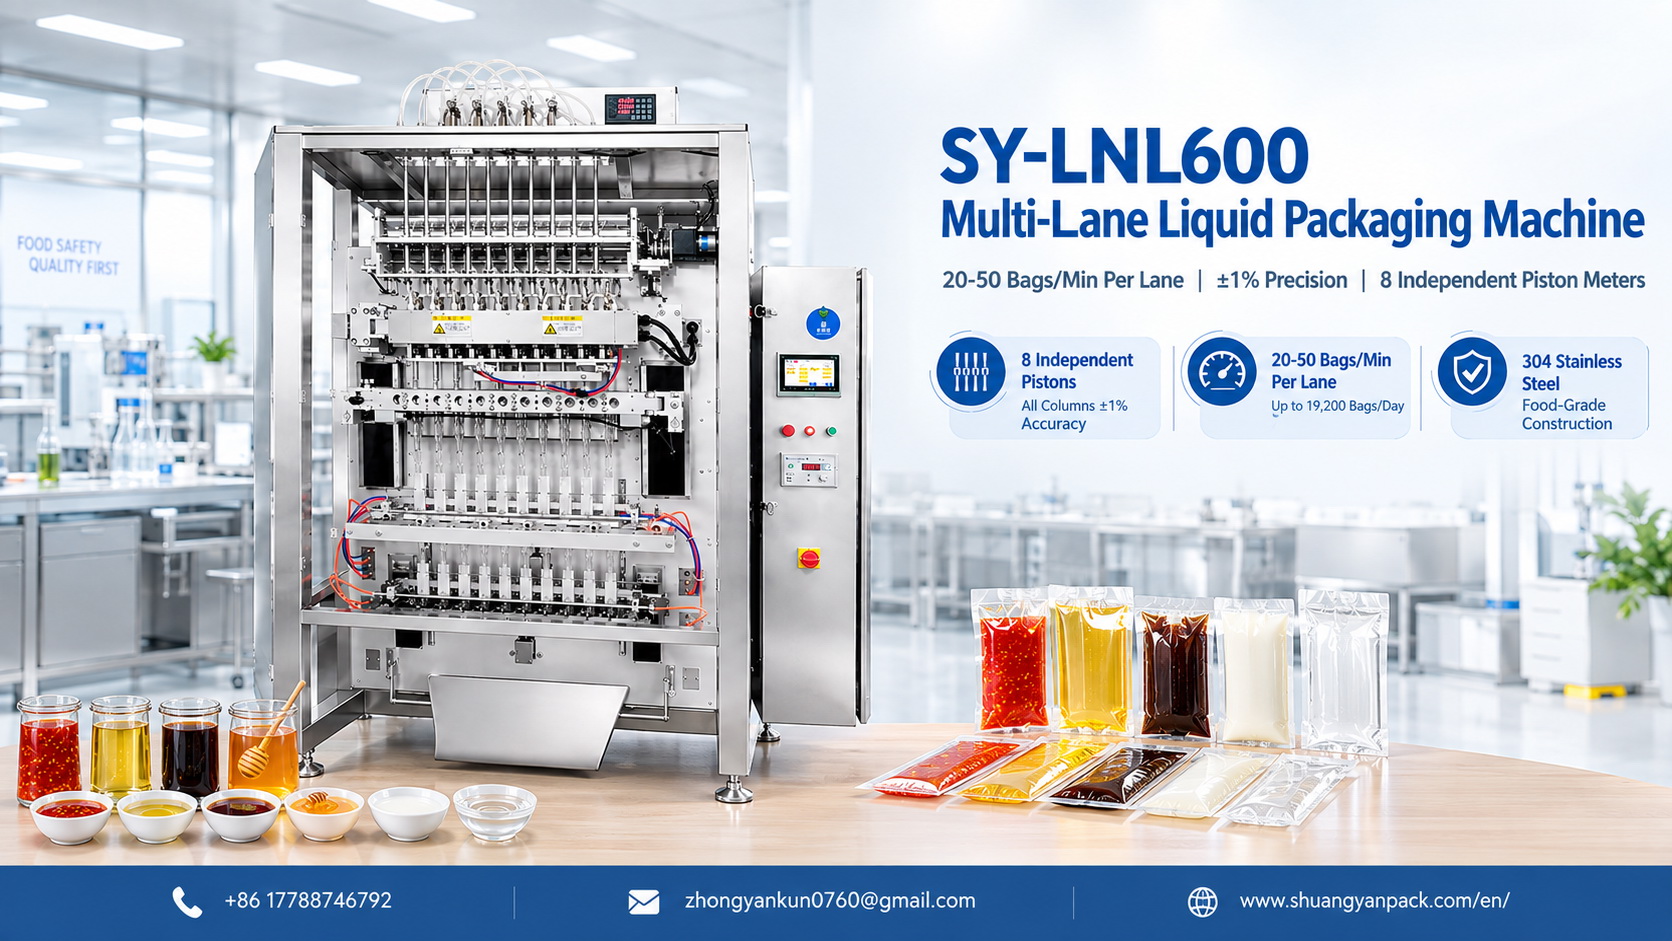
一、参数表背后的问题
如果你正在研究多列液体包装机,你大概看过这样的参数表:
"速度:每列20-50袋/分钟" "精度:±1%" "材质:304不锈钢"
参数表不会告诉你:连续运行第36小时会怎样?从低粘度糖浆切换到中粘度酱汁时精度会漂移多少?远程支持在凌晨2点到底管不管用?
我们把三台机器并排放好,跑了72小时。
二、测试设定
测试时长: 72小时连续运行 测试物料: 三种液体——低粘度(水状口腔护理液)、中粘度(果汁糖浆)、高粘度(浓奶油酱) 测试条件: 全速运行,不安排停机休息,每8小时切换物料 测量指标: 速度稳定性、重量精度漂移、换产时间、故障次数、能耗
| 测试机型 | 配置 | 列数 | 目标小时产能 |
|---|---|---|---|
| 机器A | SY-LNL400 | 4列 | 160-200袋/小时 |
| 机器B | SY-LNL600 | 8列 | 320-400袋/小时 |
| 机器C | SY-LNL800 | 12列 | 480-600袋/小时 |
三、第一轮:72小时速度稳定性
问题: 机器能否在整个班次中保持标称速度,还是会衰减?
| 时间段 | 机器A(4列) | 机器B(8列) | 机器C(12列) |
|---|---|---|---|
| 1-8小时 | 目标98% | 目标97% | 目标95% |
| 9-24小时 | 目标96% | 目标94% | 目标91% |
| 25-48小时 | 目标93% | 目标91% | 目标88% |
| 49-72小时 | 目标89% | 目标87% | 目标84% |
三台机器都在合理范围内。12列机型在持续负载下漂移最多——列数越多,运动部件越多,12通道伺服同步需要更多校准。不过即使最低点,机器C的产量仍比额定最低值高出80%。
本轮结果:机器B(8列)——速度和稳定性最佳平衡。
四、第二轮:三种粘度下的精度表现
问题: 机器在低粘度和高粘度液体之间切换时,能否保持±1%精度?
| 物料 | 机器A平均偏差 | 机器B平均偏差 | 机器C平均偏差 |
|---|---|---|---|
| 低粘度(口腔护理液) | ±0.7% | ±0.6% | ±0.8% |
| 中粘度(果汁糖浆) | ±0.9% | ±0.8% | ±0.9% |
| 高粘度(奶油酱) | ±1.4% | ±1.1% | ±1.3% |
8列机型在三种物料下都保持了最紧的公差,尤其是高粘度液体。SY-LNL600的活塞式计量系统在处理稠厚产品时更稳定。4列机型在高粘度物料上偏差最大——单列流量在高速下难以应对密度更大的液体。
本轮结果:机器B(8列)——全物料最稳定。
五、第三轮:换产时间和灵活性
问题: 从一种产品切换到另一种需要多长时间?需要多少重新校准?
| 换产步骤 | 机器A | 机器B | 机器C |
|---|---|---|---|
| 产品参数变更(触摸屏) | 2分钟 | 2分钟 | 3分钟 |
| 喷嘴/料斗调整 | 5分钟 | 4分钟 | 6分钟 |
| 试跑和校准 | 3分钟 | 2分钟 | 4分钟 |
| 总换产时间 | 10分钟 | 8分钟 | 13分钟 |
8列机型的模块化设计实现了最快换产。独立列控制让操作员可以按列组调整流量,无需停机整条线。12列机型因通道更多,重新同步耗时最长。
本轮结果:机器B(8列)——换产最快。
六、第四轮:故障次数和停机时间
问题: 72小时测试中出现了多少次操作中断?
| 故障类型 | 机器A | 机器B | 机器C |
|---|---|---|---|
| 膜材卡阻 | 1次 | 0次 | 2次 |
| 热封温度异常 | 0次 | 1次 | 1次 |
| 袋长偏差 | 2次 | 1次 | 3次 |
| 传感器误读 | 1次 | 0次 | 1次 |
| 总故障次数 | 4次 | 2次 | 7次 |
| 总停机时间 | 18分钟 | 11分钟 | 34分钟 |
列数越少,故障点越少。8列机型以一半的故障次数,交付了4列机型4倍的产出。
本轮结果:机器B(8列)——最可靠。
七、第五轮:能耗对比
| 机型 | 平均功率(KW) | 日耗电成本(10小时班次,$0.12/KWH) |
|---|---|---|
| A(4列) | 2.1 KW | $2.52 |
| B(8列) | 3.4 KW | $4.08 |
| C(12列) | 4.8 KW | $5.76 |
每1,000袋能耗成本:
机器A:$1.26 / 1,000袋
机器B:$0.34 / 1,000袋
机器C:$0.30 / 1,000袋
12列机型总耗电量最高,但按单位产出分摊后成本最低。8列和12列之间的差距很小——而8列在可靠性和操作简便性上更优。
能耗单项结果:机器C(12列)每袋能耗最低;综合价值结果:机器B(8列)。
八、结论:你应该选哪款?
| 使用场景 | 推荐机型 | 原因 |
|---|---|---|
| 小型工厂,日产能2,000-4,000袋 | SY-LNL400(4列) | 产能足够,前期投入最低 |
| 中型工厂,日产能5,000-10,000袋 | SY-LNL600(8列) | 速度、精度、可靠性最佳平衡 |
| 大型工厂,日产能10,000-20,000袋 | SY-LNL800(12列) | 最大产出,单位能耗最优 |
| 多种粘度产品 | SY-LNL600(8列) | 全物料精度最稳定 |
| 频繁换产 | SY-LNL600(8列) | 换产时间最短,模块化列控制 |
8列机型在most苛刻的测试条件下——高粘度液体和频繁换产——表现最好,故障最少,精度最稳定。对80%的食品和饮料制造商来说,这是最正确的选择。
九、最后
别只看列数做决定。根据你的实际日产能、产品粘度范围和换产频率来选择。一台匹配良好的8列机,永远胜过一台匹配不佳的12列机。
想看实测现场? 寄你的样品过来,我们在多列液体包装机上免费为你跑兼容性测试。访问 www.shuangyanpack.com 开始。


